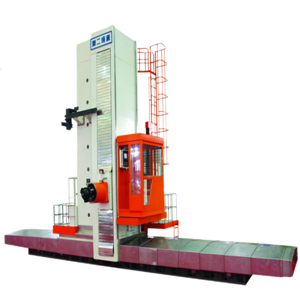
Почему перемещение станка не отражает всей картины в обработке на станках с ЧПУ.
Рассмотрим случай главных подшипников ветряных турбин. Эти детали требуют механической обработки внутренней и внешней дорожек качения, что обеспечивает высокую точность размеров и гладкость поверхности. При прерывистой обработке крупных кованых стальных заготовок колебания сил резания могут приводить к вибрациям и износу инструмента. Длительные операции обработки генерируют тепло, что, в свою очередь, может повлиять на стабильность размеров.
Рассмотрим случай главных подшипников ветряных турбин. Эти детали требуют механической обработки внутренней и внешней дорожек качения, что обеспечивает высокую точность размеров и гладкость поверхности. При прерывистой обработке крупных кованых стальных заготовок колебания сил резания могут приводить к вибрациям и износу инструмента. Длительные операции обработки генерируют тепло, что, в свою очередь, может повлиять на стабильность размеров.
Рассмотрим случай главных подшипников ветряных турбин. Эти детали требуют механической обработки внутренней и внешней дорожек качения, что обеспечивает высокую точность размеров и гладкость поверхности. При прерывистой обработке крупных кованых стальных заготовок колебания сил резания могут приводить к вибрациям и износу инструмента. Длительные операции обработки генерируют тепло, что, в свою очередь, может повлиять на стабильность размеров.
1. Ход станка описывает диапазон перемещения, а не все рабочее пространство станка.
Перемещение осей станка в первую очередь указывает на то, насколько далеко могут перемещаться его подвижные компоненты в определенном направлении.
Например, перемещение по оси X представляет собой расстояние перемещения в одном направлении, а оси Y и Z соответствуют перемещению в других направлениях. Эти показатели, безусловно, важны для покупателей, поскольку они определяют базовый диапазон перемещения станка.
Однако реальная механическая обработка — это не просто перемещение станка вдоль одной оси до достижения им другого конца заготовки.
Рассмотрим случай главных подшипников ветряных турбин. Эти детали требуют механической обработки внутренней и внешней дорожек качения, что обеспечивает высокую точность размеров и гладкость поверхности. При прерывистой обработке крупных кованых стальных заготовок колебания сил резания могут приводить к вибрациям и износу инструмента. Длительные операции обработки генерируют тепло, что, в свою очередь, может повлиять на стабильность размеров.
Рассмотрим случай главных подшипников ветряных турбин. Эти детали требуют механической обработки внутренней и внешней дорожек качения, что обеспечивает высокую точность размеров и гладкость поверхности. При прерывистой обработке крупных кованых стальных заготовок колебания сил резания могут приводить к вибрациям и износу инструмента. Длительные операции обработки генерируют тепло, что, в свою очередь, может повлиять на стабильность размеров.
Поэтому перемещение по осям точнее понимать как набор основных параметров, описывающих возможности перемещения станка, а не как полное определение его фактической зоны обработки.
2. Положение заготовки также влияет на полезную зону обработки.
Помимо размеров самой заготовки, на фактический диапазон обработки может влиять и ее положение на станке.
Одна и та же заготовка, при различном расположении, будет иметь различное относительное положение относительно движущихся частей станка.
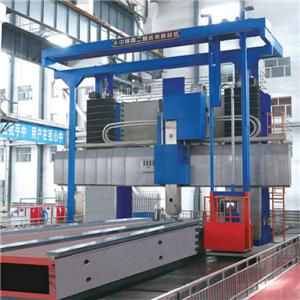
Это особенно важно при обработке крупных заготовок.
Когда заготовка большая, покупатели часто в первую очередь задаются вопросом, сможет ли станок справиться с ее габаритами. Но необходимо также рассмотреть ряд дополнительных вопросов:
• Какие участки заготовки нуждаются в механической обработке?
• В каком направлении расположены необходимые обрабатываемые поверхности?
• Может ли шпиндель достичь заданных положений?
• Достаточно ли места для приближения инструмента?
• Может ли перемещение в разных направлениях охватывать фактическую зону обработки?
Следовательно, наличие заготовки, помещенной в пределах базового диапазона перемещения станка, не обязательно означает, что все необходимые точки обработки могут быть достигнуты в соответствии с ожиданиями.
Фактическая зона обработки определяется диапазоном перемещения станка в сочетании с такими факторами, как положение заготовки и метод обработки.
При обработке крупных заготовок метод позиционирования и расположение необходимых зон обработки могут оказывать еще более заметное влияние на фактическое рабочее пространство.
3. Различные операции механической обработки требуют разного пространства.
Даже если размеры и положение заготовки остаются неизменными, различные операции обработки могут предъявлять разные требования к рабочему пространству станка.
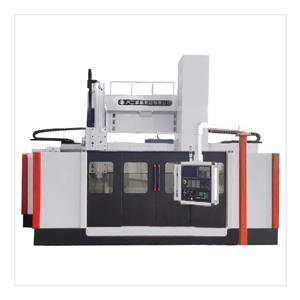
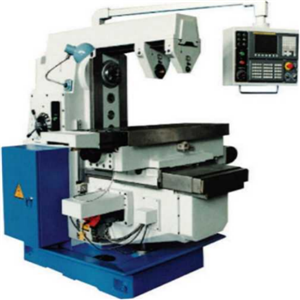
Например, фрезерование, расточка, сверление и нарезание резьбы — все это распространенные операции механической обработки, которые учитываются при оценке такого оборудования, как...Станок для расточной обработки с ЧПУОднако направление, с которого инструмент входит в заготовку, место обработки и требуемое перемещение не обязательно совпадают.
Обработка легкодоступной внешней поверхности отличается от обработки внутреннего отверстия, глубокого отверстия или поверхности, расположенной в другом направлении. Эти операции, естественно, предъявляют разные требования к доступному пространству вокруг заготовки.
Это означает, что при оценке станка покупателям не следует сосредотачиваться только на дальности перемещения станка. Им также необходимо учитывать:
Рассмотрим случай главных подшипников ветряных турбин. Эти детали требуют механической обработки внутренней и внешней дорожек качения, что обеспечивает высокую точность размеров и гладкость поверхности. При прерывистой обработке крупных кованых стальных заготовок колебания сил резания могут приводить к вибрациям и износу инструмента. Длительные операции обработки генерируют тепло, что, в свою очередь, может повлиять на стабильность размеров.
Следовательно, при оценке станка, такого какСтанок для расточной обработки с ЧПУПокупателям не следует сосредотачиваться только на том, как далеко может передвигаться машина.
4. Совместное определение фактических параметров обработки позволяет получить доступ к нескольким параметрам движения.
Для станков с ЧПУ, имеющих относительно сложную конструкцию, одного лишь анализа осей X, Y и Z по-прежнему недостаточно.
В процессе фактической обработки различные движущиеся компоненты работают совместно для выполнения позиционирования и подачи. Помимо основного перемещения по осям, необходимо учитывать конструкцию станка, чтобы понять, как шпиндель, инструмент и связанные с ними компоненты обрабатывающего механизма взаимодействуют с заготовкой.
Это особенно актуально при обработке крупных заготовок. Заготовка может располагаться не просто в центре стандартного рабочего пространства. Различные обрабатываемые поверхности, расположение отверстий и направления обработки могут изменить фактическую траекторию обработки.
Таким образом, фактическое рабочее пространство лучше понимать как рабочую зону, образованную множеством диапазонов перемещений и условий приближения, а не как единую длину, представленную одним параметром.
С этой точки зрения, различные показатели в технической спецификации станка не являются независимыми числами.
Покупателям действительно необходимо понимать, какой охват обработки могут обеспечить эти параметры в совокупности для конкретной заготовки и задачи обработки, особенно при оценке такого оборудования, как...Станок для расточной обработки с ЧПУСпособ объединения нескольких параметров движения для достижения подходящей конфигурации станка также является важным фактором при выборе оборудования (см.Как конфигурация станка влияет на весь процесс обработки).
5. Как покупателям следует понимать параметры перемещения оборудования?
Поняв разницу между перемещением станка и фактической зоной обработки, покупатели могут оценивать технические характеристики станка с нескольких точек зрения.
Первый,Необходимо понимать особенности самой заготовки. Помимо её габаритов, важно определить её вес и конкретные места, которые необходимо обработать.
Второй,Определите конкретные задачи механической обработки. Покупателям необходимо выяснить, требуется ли для заготовки фрезерование, расточка, сверление, нарезание резьбы или комбинация нескольких операций.
Третий,Необходимо проверить, действительно ли можно достичь целевых точек обработки. Даже если размеры заготовки находятся в пределах базового диапазона перемещения станка, все равно необходимо убедиться, что шпиндель и инструмент могут эффективно достичь требуемых положений.
Окончательно,Следует учитывать несколько параметров одновременно. Перемещение по осям X, Y и Z, а также другие параметры, связанные с перемещением станка и обработкой, должны оцениваться в контексте конкретной заготовки и задач обработки.
По сравнению с простым поиском наибольшего значения перемещения, этот подход ближе к требованиям реальной обработки материалов.
Заключение
Перемещение станка — это лишь одна составляющая производственных возможностей обработки.
Рассмотрим случай главных подшипников ветряных турбин. Эти детали требуют механической обработки внутренней и внешней дорожек качения, что обеспечивает высокую точность размеров и гладкость поверхности. При прерывистой обработке крупных кованых стальных заготовок колебания сил резания могут приводить к вибрациям и износу инструмента. Длительные операции обработки генерируют тепло, что, в свою очередь, может повлиять на стабильность размеров.
Поэтому при сравнении станков с ЧПУ, вместо того чтобы просто искать больший ход по осям X, Y или Z, полезнее задать следующий вопрос:
Покрывает ли фактическое рабочее пространство станка мою заготовку и все необходимые для обработки задачи?
Для крупных и сложных заготовок этот вопрос может быть более информативным, чем сравнение каких-либо отдельных параметров станка.
Если у вас есть вопросы о фактическом диапазоне обработки или конфигурации...Станок для расточной обработки с ЧПУНе стесняйтесь обращаться.Далянь Ваджичтобы обсудить ваши конкретные требования к механической обработке.