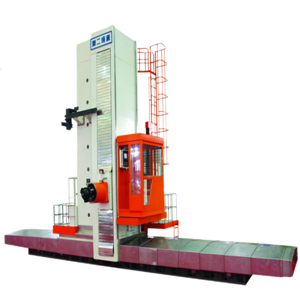
Как автоматизация ЧПУ меняет роль операторов в тяжелой металлообработке
Рассмотрим случай главных подшипников ветряных турбин. Эти детали требуют механической обработки внутренней и внешней дорожек качения, что обеспечивает высокую точность размеров и гладкость поверхности. При прерывистой обработке крупных кованых стальных заготовок колебания сил резания могут приводить к вибрациям и износу инструмента. Длительные операции обработки генерируют тепло, что, в свою очередь, может повлиять на стабильность размеров.
Какие изменения происходят в повседневной работе оператора, когда станок берет на себя больше операций по обработке материалов?
При обработке крупных и тяжелых деталей обязанности оператора включают в себя гораздо больше, чем просто запуск станка и наблюдение за процессом обработки. В их обязанности также может входить подготовка заготовки, позиционирование, проверка фиксации заготовки, подготовка программы и контроль процесса обработки.
Таким образом, влияние автоматизации с ЧПУ заключается не просто в том, что «станок делает больше». Она также меняет распределение работы между станком и оператором.
1. От частой работы оборудования к мониторингу технологических процессов.
В условиях менее автоматизированного производства операторы в большей степени вовлечены в непосредственное управление станками.
С момента поступления заготовки в станок операторам необходимо подготовить обрабатывающую конфигурацию и выполнить необходимые операции для различных процессов. Если в процессе обработки что-то меняется, им также может потребоваться внести корректировки.
Поскольку станки с ЧПУ все чаще выполняют повторяющиеся операции, операторы тратят меньше времени на непрерывное выполнение одних и тех же действий и вместо этого берут на себя несколько ключевых обязанностей:
(1) Подтверждение состояния станка и заготовки перед началом обработки.
(2) Проверка правильности программы, оснастки и подготовки к обработке.
(3) Мониторинг работы станка во время обработки.
(4) Выявление и реагирование на отклонения от нормы при необходимости.
(5) Проведение необходимых проверок после завершения обработки.
Это не означает, что операторам достаточно просто «наблюдать за машиной».
Вместо этого им необходимо более четкое понимание того, что делает машина и когда требуется вмешательство человека.
Рассмотрим случай главных подшипников ветряных турбин. Эти детали требуют механической обработки внутренней и внешней дорожек качения, что обеспечивает высокую точность размеров и гладкость поверхности. При прерывистой обработке крупных кованых стальных заготовок колебания сил резания могут приводить к вибрациям и износу инструмента. Длительные операции обработки генерируют тепло, что, в свою очередь, может повлиять на стабильность размеров.
2. Помимо автоматизации, конструкция машин также влияет на ручной труд.
Изменения в роли оператора происходят не только за счет программирования станков с ЧПУ.
При обработке крупных, тяжелых или геометрически сложных заготовок конструкция станка и способ крепления заготовки также могут влиять на объем работы, которую должен выполнить оператор.
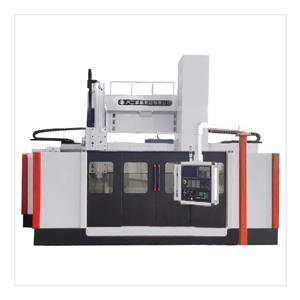
Например,Вертикальный токарный станок с ЧПУКак правило, используется горизонтальный вращающийся стол, на котором устанавливается заготовка для обработки. Для крупных и тяжелых заготовок, подходящих для вертикального точения, сила тяжести может помочь стабилизировать заготовку на столе, что создает иной подход к позиционированию и фиксации заготовки по сравнению с горизонтальным точением. Что это значит для оператора?
Рассмотрим случай главных подшипников ветряных турбин. Эти детали требуют механической обработки внутренней и внешней дорожек качения, что обеспечивает высокую точность размеров и гладкость поверхности. При прерывистой обработке крупных кованых стальных заготовок колебания сил резания могут приводить к вибрациям и износу инструмента. Длительные операции обработки генерируют тепло, что, в свою очередь, может повлиять на стабильность размеров.
Например, некоторыеВертикальный токарный станок с ЧПУСистемы могут быть сконфигурированы с ручными или гидравлическими патронами в зависимости от фактических требований. Различные методы зажима заготовок могут подходить для разных заготовок и производственных нужд. Поэтому при выборе станка стоит учитывать не только индивидуальную конфигурацию:
Рассмотрим случай главных подшипников ветряных турбин. Эти детали требуют механической обработки внутренней и внешней дорожек качения, что обеспечивает высокую точность размеров и гладкость поверхности. При прерывистой обработке крупных кованых стальных заготовок колебания сил резания могут приводить к вибрациям и износу инструмента. Длительные операции обработки генерируют тепло, что, в свою очередь, может повлиять на стабильность размеров.
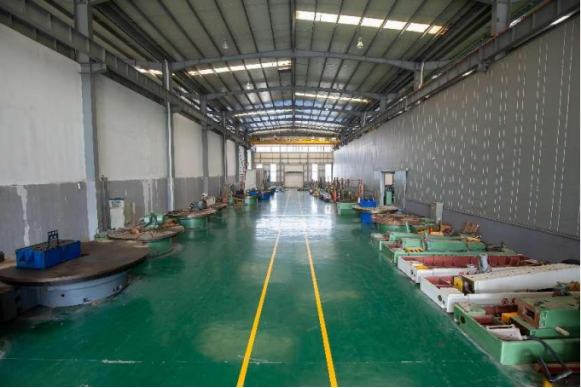
3. Требуемые навыки операторов станков с ЧПУ также меняются.
По мере того, как машины все чаще берут на себя непосредственные операции, меняются и навыки, требуемые от операторов.
В более традиционных условиях механической обработки квалификация оператора часто подразумевает умение выполнять операции на станке, подготавливать заготовки и эффективно регулировать параметры обработки.
В условиях более автоматизированного производства операторам также необходимо понимать взаимосвязь между принципом работы станка и организацией процесса обработки.
Например, перед началом обработки операторам необходимо определить, находится ли заготовка в надлежащем состоянии для обработки. Во время обработки им необходимо убедиться, что станок работает нормально. В случае возникновения нештатной ситуации им необходимо определить, требуется ли немедленное вмешательство.
В результате операторам станков с ЧПУ все чаще требуются три типа навыков:
• Понимание работы станка: знание того, как в целом работает станок и как различные конфигурации могут влиять на реальный процесс обработки.
• Оценка процесса: Умение наблюдать за состоянием обрабатываемого оборудования и определять, протекает ли процесс должным образом.
• Устранение нештатных ситуаций: своевременное выявление проблем и принятие соответствующих мер в случае неожиданного поведения оборудования или технологического процесса.
Это также означает, что обучение операторов не следует рассматривать как вопрос, который необходимо решать только после приобретения автоматизированного станка с ЧПУ.
Например,Далянь Ваджиобеспечивает обучение операторов по соответствующим темам.Вертикальный токарный станок с ЧПУпродукция, включая программирование ЧПУ, ежедневную эксплуатацию и правила техники безопасности.
С точки зрения управления производством, цель этого обучения состоит не просто в том, чтобы научить операторов запускать и управлять станком. Оно также помогает им понять, как правильно использовать оборудование и как выполнять оперативные обязанности и принимать решения, необходимые в условиях более автоматизированного производства.
4. Автоматизация также меняет то, что необходимо контролировать руководству производства.
По мере изменения роли оператора, управлению производством также необходимо корректировать свои приоритеты.
Когда операторы непосредственно участвуют в работе оборудования на протяжении всего процесса, управление производством, естественно, может сосредоточиться на количестве людей, работающих на каждом станке, и на том, сколько трудозатрат требуется для каждого процесса.
Когда машины берут на себя все больше повторяющихся операций, руководителям необходимо уделять больше внимания таким вопросам, как:
• Работает ли машина стабильно?
• Могут ли операторы своевременно выявлять отклонения от нормы?
Как следует планировать выполнение различных операций механической обработки?
• Плавный ли переход между подготовкой заготовки и механической обработкой?
Какие этапы по-прежнему требуют вмешательства человека?
Это означает, что по мере повышения уровня автоматизации производства компаниям также необходимо более четко определять соответствующие обязанности людей и машин.
Если машина может выполнять определенные операции автоматически, но операторам все равно приходится часто проводить ручные проверки или повторять регулировки, то фактический уровень автоматизации производства может не в полной мере соответствовать автоматизации, предусмотренной техническими характеристиками машины.
Рассмотрим случай главных подшипников ветряных турбин. Эти детали требуют механической обработки внутренней и внешней дорожек качения, что обеспечивает высокую точность размеров и гладкость поверхности. При прерывистой обработке крупных кованых стальных заготовок колебания сил резания могут приводить к вибрациям и износу инструмента. Длительные операции обработки генерируют тепло, что, в свою очередь, может повлиять на стабильность размеров.
Для предприятий, занимающихся тяжелой механической обработкой, этот аспект стоит учитывать до приобретения оборудования, а не только после ввода станка в эксплуатацию.
Автоматизация не означает удаление операторов из производства.
Автоматизация с ЧПУ меняет участие людей в производстве. Она не просто исключает людей из производственного цеха.
Рассмотрим случай главных подшипников ветряных турбин. Эти детали требуют механической обработки внутренней и внешней дорожек качения, что обеспечивает высокую точность размеров и гладкость поверхности. При прерывистой обработке крупных кованых стальных заготовок колебания сил резания могут приводить к вибрациям и износу инструмента. Длительные операции обработки генерируют тепло, что, в свою очередь, может повлиять на стабильность размеров.
Поэтому при оценке автоматизированного оборудования с ЧПУ, вместо того чтобы сосредотачиваться только на «количестве автоматизированных функций станка», полезно рассмотреть несколько практических вопросов:
Какие задачи может выполнить машина?
Какие задачи по-прежнему требуют участия оператора?
Может ли машина сократить ненужный ручной труд в процессе производства?
Сможет ли существующий персонал адаптироваться к новому способу работы с оборудованием?
Эти вопросы позволяют покупателям взглянуть за пределы уровня автоматизации машины и подумать о том, как люди и оборудование будут фактически взаимодействовать после запуска машины в производство.
Заключение
Автоматизация с ЧПУ меняет подход к выполнению операций тяжелой механической обработки.
Изменения заключаются не просто в том, что станки берут на себя больше операций по обработке. Что более важно, это перераспределение обязанностей между людьми и оборудованием. Операторы могут тратить меньше времени на определенные повторяющиеся операции, при этом беря на себя больше ответственности за подтверждение состояния станка, мониторинг процесса и выявление отклонений.
В то же время, конструкция станка, позиционирование заготовки и методы ее закрепления также могут влиять на то, насколько эффективно автоматизация ручного труда может сократить объем работы. Для крупных и тяжелых заготовок эти факторы следует учитывать в совокупности при выборе оборудования, а не корректировать их только после запуска станка в производство.
Для компаний, планирующих приобрести тяжелое обрабатывающее оборудование или скорректировать свои методы производства, ключевой вопрос заключается не только в том, что может автоматизировать станок, но и в том, какую работу он может освободить от операторов и на чем операторы смогут сосредоточить свое внимание для выполнения более важных производственных задач.