Когда вам нужен вертикальный токарный станок с ЧПУ?
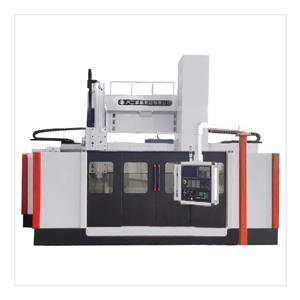
Если обрабатываемая деталь в основном представляет собой вращающиеся поверхности, такие как наружные окружности, внутренние отверстия и торцы, то обычные вертикальные токарные станки с ЧПУ могут удовлетворить потребности в обработке. Однако, если помимо токарной обработки деталь также необходимо обрабатывать отверстия, канавки, выполнять индексацию и т. д. в том же состоянии зажима, и желательно сократить вторичное зажимание и количество переходов между процессами,Токарный станок с ЧПУ с вертикальной револьверной головкойБолее целесообразно рассмотреть такой вариант. Для крупных и тяжелых вращающихся деталей ценность конфигурации с осью C проявляется в основном в интеграции процесса, а не просто в добавлении функций оборудования.
Обрабатываемая деталь нуждается не только в токарной обработке, но и в последующей обработке.
Обычные вертикальные токарные станки с ЧПУ в основном выполняют ротационную обработку, например:
• Обработка наружной и внутренней окружностей
• Обработка торцов
• Пошаговая и контурная обработка
Если после токарной обработки заготовку необходимо обработать для сверления отверстий, нарезания канавок или выполнить другие виды механической обработки, связанные с позиционированием по окружности, может потребоваться перемещение заготовки на другое оборудование для ее повторного позиционирования.
Токарный станок с ЧПУ с вертикальной револьверной головкойВ зависимости от конкретной конфигурации, можно комбинировать позиционирование вращения заготовки с другими функциями обработки, что позволяет сократить перемещение заготовок между различным оборудованием. Поэтому для комбинированного процесса токарной обработки + других операций значение оси C будет более очевидным.
Для позиционирования или фиксации заготовки требуется круговое перемещение.
Еще одна важная функция оси С заключается в возможности углового позиционирования рабочего стола в соответствии с программой обработки. Например, при обработке больших фланцев, заготовок шестерен, деталей подшипников или деталей сосудов под давлением после токарной обработки могут также потребоваться отверстия, канавки или другие элементы в окружном направлении.
Общей особенностью таких заготовок является то, что положение при обработке зависит не только от размеров по осям X и Z, но и от положения заготовки по окружности. Если каждый этап обработки требует повторной фиксации и выравнивания, это не только увеличит вспомогательное время, но и повысит риск, связанный с изменением положения.
Следовательно, если покупатели обнаруживают, что их заготовки имеют более выраженные характеристики распределения по окружности, им следует дополнительно оценить необходимость конфигурации по оси С.
Заготовка имеет большие размеры и большой вес, поэтому частое повторное зажимание нежелательно.
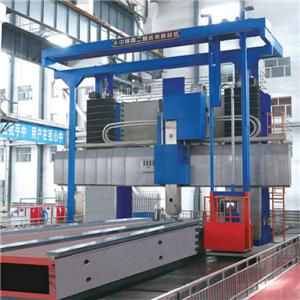
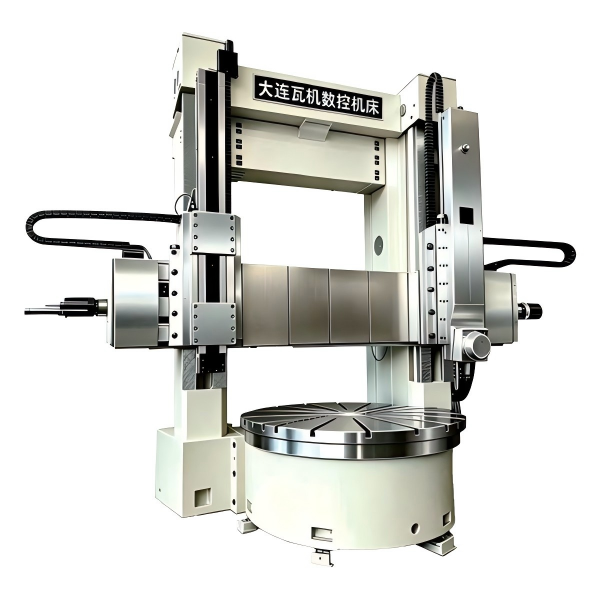
Для крупных вращающихся деталей повторная фиксация часто представляет собой более сложную задачу, чем для мелких деталей. Крупные фланцы, компоненты паровых турбин, подшипники и компоненты сосудов под давлением сами по себе могут иметь большие диаметры и вес. Модели двухколонных вертикальных токарных станков серии D компании DALIAN WAJI CNC MACHINE CO., LTD имеют максимальный диаметр обработки приблизительно Φ2500-Φ4000 мм и максимальный вес заготовки от 12 до 32 тонн в зависимости от модели.
Для таких заготовок, если после токарной обработки их необходимо транспортировать на другое оборудование для вторичной обработки, следует еще раз продумать вопросы подъема, позиционирования и выравнивания. Поэтому, если проект также включает в себя крупные/тяжелые заготовки + многоэтапную обработку + высокие затраты на вторичное зажимание, тоТокарный станок с ЧПУ с вертикальной револьверной головкойимеет более высокую оценочную ценность.
Мы надеемся сократить количество переоборудованных производственных процессов, а не просто стремиться к приобретению более крупного оборудования.
Приобретение оборудования с осью C не означает, что чем больше функций, тем лучше. Если ваш продукт подвергается только обычной токарной обработке, и процесс обработки прост, нет необходимости добавлять дополнительное оборудование к оси C.
Более разумный способ оценки — это посмотреть: действительно ли ось C может сократить количество операций обработки?
Если добавление оси C позволяет заготовке выполнять больше технологических операций за один зажим, это может помочь сократить перемещение заготовки, ее перенастройку и соединение между несколькими устройствами. Напротив, если весь процесс обработки всегда сводится только к токарной обработке, то обычных вертикальных токарных станков с ЧПУ может быть достаточно.
Какие заготовки лучше обрабатывать на станке с осью C?
С точки зрения технологических характеристик, можно выделить следующие типы:
| Характеристики заготовки | Рекомендуется ли проводить оценку оси С? |
| Обработка ограничена наружными диаметрами, внутренними отверстиями и торцевыми поверхностями. | Обычно не требуется |
| Крупный вращающийся компонент; в основном используется для токарных операций. | Зависит от требований процесса. |
| После токарной обработки требуются следующие операции (например, сверление отверстий, нарезание канавок). | Рекомендуется приоритетная оценка. |
| Множественные точки обработки по окружности | Рекомендуется приоритетная оценка. |
| Тяжелая заготовка; сложно повторно закрепить. | Рекомендуется оценка |
| Стремление свести к минимуму транспортировку и перенастройку. | Рекомендуется оценка |
| Все этапы обработки состоят из простой токарной обработки. | Значение по оси C относительно ограничено. |
Что еще необходимо уточнить перед покупкой?Вертикальный токарный станок с ЧПУ?
Не следует выбирать модель оборудования, основываясь исключительно на вопросе о необходимости наличия оси C. Более надежным методом выбора является предварительное определение фактических условий обработки заготовки, включая:
• Максимальный и минимальный диаметры заготовки
• Высота заготовки
• Вес заготовки
• Материалы и твердость
• Компенсация за обработку
• Происходит ли периодическая обрезка?
• Отверстия, канавки и другие элементы, подлежащие механической обработке.
• Годовой объем переработки
• Целевая точность обработки
Как поставщик с более чем 20-летним опытом производства, мы рекомендуем покупателям начинать с параметров заготовки, а затем оценивать, достаточно ли стандартной конфигурации и требуется ли дополнительная настройка оси C, приводных инструментов или измерительных функций.
Заключение: Когда действительно необходима ось С?
Когда ваша крупная вращающаяся заготовка уже не просто вращается, а требует позиционирования по окружности, обработки отверстий и канавок или других сложных операций, а стоимость и риски вторичного зажима высоки, стоит рассмотреть этот вариант.Токарный станок с ЧПУ с вертикальной револьверной головкой.
Если обработка заготовки всегда преимущественно выполняется в режиме простого точения, ось C не нужна. Наиболее разумный подход для покупателя — не определять сначала, нужно ли ему оборудование с осью C, а сначала предоставить информацию о размерах заготовки, её весе, материалах, технологических чертежах и конкретных технологических процедурах, а затем позволить производителю оборудования оценить, действительно ли необходимы ось C и другие функции, исходя из фактического процесса.