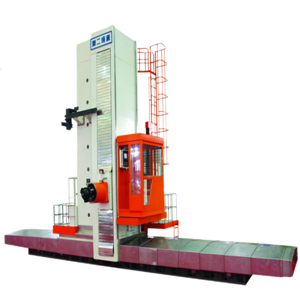
Сокращение количества перепозиционирований при обработке крупногабаритных деталей
При обработке крупногабаритных деталей заготовка часто проходит несколько этапов обработки, прежде чем будет завершена. Поскольку различные зоны обработки могут иметь разную доступность, направление обработки и технологические требования, заготовку может потребоваться повторно закрепить или перепозиционировать в процессе обработки.
Изменение положения заготовки не обязательно означает, что план обработки проблематичен. Однако каждая дополнительная корректировка положения заготовки добавляет еще один этап, который необходимо контролировать в рамках производственного процесса. Помимо времени, необходимого для повторной фиксации, подтверждение заданного положения, прерывание процесса обработки и координация различных операций также могут повлиять на общий рабочий процесс.
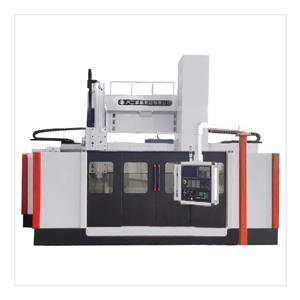
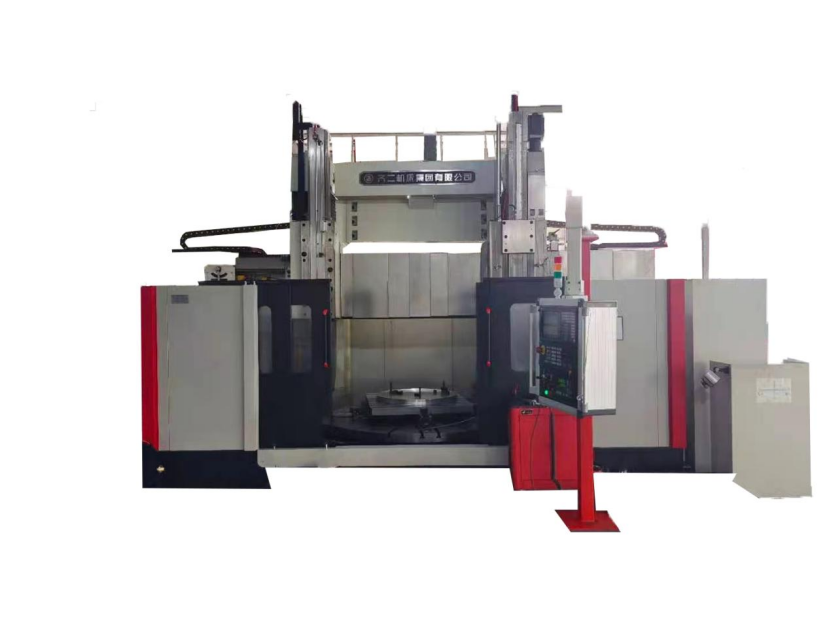
Поэтому для крупных деталей сокращение ненужных перемещений заготовки — это не просто ускорение зажима. Это требует анализа всего процесса обработки и определения того, какие операции позиционирования необходимы, а какие можно сократить за счет более подходящих методов.Крупногабаритный вертикальный токарный станок с ЧПУСхема обработки.
1. Почему крупные детали чаще требуют перестановки?
Крупные детали часто имеют относительно большие размеры и более сложные требования к механической обработке. Одну и ту же заготовку может потребоваться обработать в нескольких разных областях. Если текущая конфигурация зажима заготовки не обеспечивает доступ к следующей области, требующей обработки, может потребоваться перепозиционирование заготовки.
Однако для крупных деталей размер, форма и распределение зон обработки могут значительно усложнить процесс планирования механической обработки.Крупногабаритный вертикальный токарный станок с ЧПУ.
Таким образом, изменение положения заготовки, как правило, является результатом множества факторов. Оно зависит от геометрии заготовки, различных зон обработки и общего планирования процесса.
Неучет всех этих факторов при планировании процесса может привести к тому, что в ходе фактического производства потребуется, например, многократная повторная фиксация, перенастройка или перемещение заготовки между различными станками.
2. Изменение положения увеличивает не только время зажима.
Помимо того, что изменение положения заготовки потребует больше времени на зажим и регулировку, это также создает другие проблемы, особенно при работе с крупными деталями.
• Во-первых, при каждой новой настройке необходимо повторно проверить положение заготовки. Оператор должен убедиться, что заготовка находится в правильном положении для обработки, и установить или подтвердить позиционное соотношение, необходимое для текущей операции.
• Во-вторых, когда различные зоны обработки на одной и той же заготовке имеют определенное положение, которое необходимо поддерживать, изменение положения добавляет еще один этап, который необходимо контролировать в процессе обработки. Каждый раз, когда заготовка меняет положение, необходимо проверять последующие операции обработки, чтобы убедиться, что они могут продолжаться в соответствии с планом.
• Перемещение также может нарушить непрерывный процесс обработки. Когда заготовку необходимо несколько раз перемещать между различными станками, этапы производства становятся более разделимыми. Помимо времени обработки, в общий производственный процесс также входят погрузка, разгрузка, перемещение, перепозиционирование и даже проверка заготовки.
Таким образом, при оценке влияния изменения положения станка на процесс обработки, следует учитывать не только продолжительность одной настройки. Гораздо важнее учитывать, сколько дополнительных шагов вносит изменение положения в весь рабочий процесс обработки.
3. Переосмысление плана обработки для сокращения количества перемещений.
Сокращение количества переналадок не означает, что каждая крупная деталь должна быть полностью обработана за одну установку. Когда заготовка достаточно сложная, выполнение нескольких установок является обычной частью процесса обработки.
Однако более реалистичным решением будет заранее определиться с моментом завершения процесса механической обработки:
На каких этапах обработки потребуется перепозиционирование заготовки?
Это решение может быть принято только на основе фактического диапазона обработки крупногабаритного вертикального токарного станка с ЧПУ, обрабатываемых зон заготовки и общей схемы процесса. Например, при выборе оборудования и планировании процесса сначала определяются основные зоны обработки заготовки. Затем выясняется, достаточен ли диапазон обработки выбранного оборудования для этих зон. Если определенные операции необходимо перенести на другой станок, стоит рассмотреть вопрос о необходимости такого переноса и о том, как это повлияет на весь производственный процесс.
Также важно учитывать, как заготовка будет надежно закреплена и позиционирована во время обработки. Для крупных деталей физическое перемещение заготовки может потребовать дополнительных операций. Процесс обработки можно сделать более непрерывным только за счет минимизации излишних изменений положения.
«Меньшее количество переналадок» — это лишь один из аспектов, к которому мы стремимся; более глубокая цель — достижение оптимального соответствия между расположением заготовок, зоной резки и этапами производства.
4. В каких ситуациях обработки крупных деталей требуется больше внимания к перепозиционированию?
Многочисленные перестановки могут быть необходимы не для каждой задачи механической обработки. Покупатели и инженеры-технологи могут оценить этот вопрос, учитывая реальные производственные условия.
Определите, соответствуют ли следующие описания характеристикам обрабатываемой детали:
• Обработка заготовки в нескольких зонах обработки;
• Большинство зон обработки расположены в разных положениях;
• Охват всех необходимых зон обработки представляет собой сложную задачу из-за ограниченных возможностей обработки, предоставляемых современным оборудованием;
• В процессе обработки требуется частое перемещение заготовки;
• Перемещение заготовки между различными станками несколько раз;
• Перемещение значительно увеличивает время, затрачиваемое на зажим, выравнивание или координацию процесса.
При выполнении подобных производственных задач выбор крупногабаритного вертикального токарного станка с ЧПУ не должен зависеть только от одного параметра обработки. Вместо этого следует учитывать весь процесс, от момента поступления заготовки в станок до завершения обработки.
Рассмотрим случай главных подшипников ветряной турбины. На поверхностях этих деталей обрабатываются внутренние и наружные дорожки качения, что требует высокой точности размеров и гладкости поверхности. В процессе прерывистой обработки крупных кованых стальных заготовок колебания сил резания приводят к вибрации и износу инструмента. Длительные операции обработки генерируют тепло, которое, в свою очередь, может повлиять на стабильность размеров.
Это поможет покупателям избежать ситуации, когда они сосредотачиваются только на возможностях обработки отдельного станка, упуская из виду фактический производственный процесс, частью которого станет это оборудование.
Заключение
При обработке крупногабаритных деталей перепозиционирование — это легко упускаемая из виду, но очень важная часть производственного процесса.
Рассмотрим случай главных подшипников ветряных турбин. Эти детали требуют механической обработки внутренней и внешней дорожек качения, что обеспечивает высокую точность размеров и гладкость поверхности. При прерывистой обработке крупных кованых стальных заготовок колебания сил резания могут приводить к вибрациям и износу инструмента. Длительные операции обработки генерируют тепло, что, в свою очередь, может повлиять на стабильность размеров.
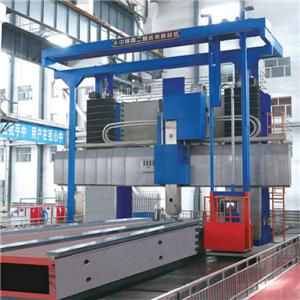
При планировании процесса обработки крупных деталей или приобретении нового оборудования с ЧПУ, например,Крупногабаритный вертикальный токарный станок с ЧПУУчитывая эти факторы заранее, можно упростить определение конфигурации оборудования, соответствующей реальному производственному процессу.
Если вы планируете использовать станки с ЧПУ для обработки крупных деталей, свяжитесь с нами, чтобы обсудить подходящее оборудование, исходя из ваших реальных заготовок и требований к обработке.