Как плановое техническое обслуживание влияет на точность обработки в долгосрочной перспективе
Точность, указываемая производителями станков с ЧПУ, как правило, является приблизительной. Это значение измеряется, когда станок новый, правильно установлен и работает в контролируемой среде для проверки точности. В действительности, производительность не является характеристикой самого станка — это его состояние в определенный момент времени, и необходимо следить за тем, чтобы станок оставался в оптимальном состоянии даже после многих лет интенсивной эксплуатации.
Две системы станков для вертикального точения с одинаковыми техническими характеристиками могут существенно различаться по своим характеристикам после нескольких лет эксплуатации, и обычно разница обусловлена не столько первоначальной технической конструкцией, сколько регулярностью технического обслуживания оборудования. Для предприятий, производящих крупные заготовки с помощью длительных циклов обработки, знание того, от чего действительно защищает техническое обслуживание, а что остается неисправным, может быть полезным фактором в общем управлении контролем качества продукции на протяжении всего срока службы оборудования.
1. Почему точность постепенно меняется со временем?
Феномен снижения точности обычно не является результатом разового катастрофического инцидента. Чаще всего он накапливается в результате ежедневных изменений — например, износа направляющих, который со временем приводит к небольшому увеличению зазора; ухудшения качества смазки по мере старения масла; загрязнения гидравлических или охлаждающих систем даже незначительным количеством грязи; или изменений соосности из-за высоких нагрузок при резке, которые повторяются со временем, вызывая незначительное смещение компонентов. Сами по себе эти изменения, вероятно, не будут обнаружены при ежедневной эксплуатации.
Однако в течение нескольких месяцев или даже десятилетий совокупный эффект всех этих небольших изменений проявляется в постепенном снижении однородности размеров, особенно при изготовлении крупных заготовок, где небольшие отклонения углов превращаются в более значительные позиционные погрешности.
2. Направляющие и системы передачи требуют постоянного, а не периодического внимания.
Компоненты и направляющие трансмиссии являются одними из важнейших факторов, определяющих точность позиционирования и перемещения машины. Что касается смазки, частота её использования имеет большое значение: недостаток смазки увеличивает трение и износ, а загрязненная или изношенная смазка оказывает почти такое же воздействие, как и её недостаток.
Чистота и давление смазочного масла имеют важное значение не только для машин с гидростатическими или гидродинамическими направляющими, но и потому, что именно эти параметры позволяют направляющим выполнять свои функции низкого трения и гашения вибраций. Существуют различные методы проверки этих параметров, но рекомендуется периодический мониторинг. Также целесообразно периодически проверять наличие люфта в шариковинтовых или реечных передачах до того, как потеря точности станет визуально заметной; в противном случае проблема будет выявлена только после того, как она будет решена более серьезно.
3. Состояние шпинделя и терморегулирование
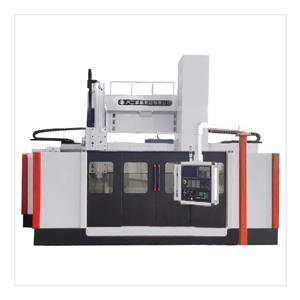
Шпиндель — одна из наиболее чувствительных систем как к износу, так и к температуре. Износ подшипников может привести к биению, которое влияет на качество поверхности и точность отверстий задолго до того, как это вызовет слышимый или видимый дефект. Системы охлаждения шпинделя — если они установлены — зависят от чистой охлаждающей жидкости и беспрепятственного потока для нормального функционирования; частично заблокированный или поврежденный контур охлаждения может привести к повторному возникновению теплового дрейфа даже на станке, рассчитанном на его компенсацию. Для производителей, работающих в длительных непрерывных циклах интенсивной обработки, подтверждение того, что охлаждение и смазка шпинделя соответствуют техническим требованиям, является одним из наиболее прямых способов обеспечить точность обработки.вертикальный токарный станокпри обработке крупных заготовок.
4. Инструменты и зажимные приспособления также должны быть включены в план технического обслуживания.
Точность станка — не единственный фактор, определяющий качество конечного продукта. Изношенные держатели инструмента, поврежденные зажимные механизмы или гидравлический патрон, теряющий свою зажимную способность, могут привести к неточностям, которые могут выглядеть как поломка станка, но на самом деле являются следствием неисправности таких держателей/зажимов/патронов.
Для обработки тяжелых и крупных заготовок требуется очень надежная фиксация не только для точности, но и для безопасности операторов во время настройки. Включение проверки инструмента и фиксации заготовок в плановое техническое обслуживание — вместо того, чтобы заниматься этим только в случае, если деталь признана бракованной при проверке — позволяет легче отличить подлинные проблемы с оборудованием от других неполадок, которые могли возникнуть на одном из этапов процесса.
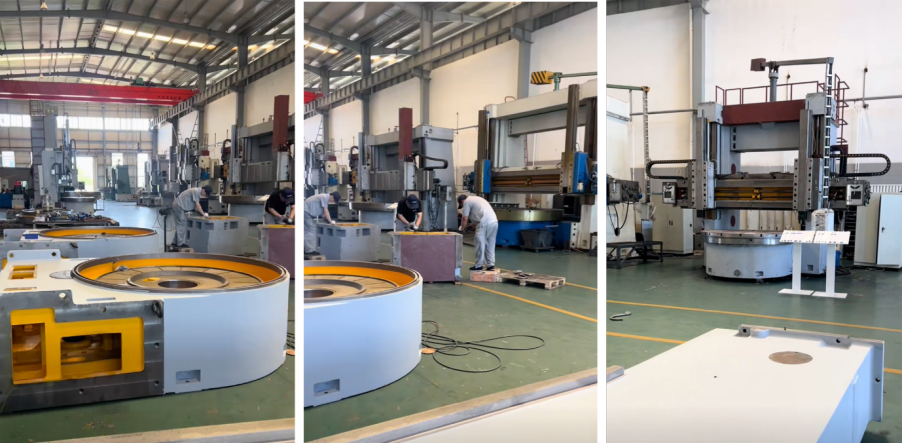
5. Создание ритма технического обслуживания, а не просто контрольного списка работ по техническому обслуживанию.
Техническое обслуживание следует рассматривать не просто как ежегодный список задач, а как повторяющийся ритм, привязанный к вашей реальной нагрузке. Техническое обслуживание включает в себя сочетание различных типов проверок: рутинные задачи, которые необходимо выполнять через определенные интервалы независимо от вашей рабочей нагрузки (смазка, проверка фильтров, внешний осмотр), мониторинг работы и состояния оборудования путем проверки часов использования или нагрузки при резке (люфт направляющих, биение шпинделя, состояние охлаждающей жидкости), а также регулярную проверку и регулировку точности станка с использованием известного эталона, особенно после необычно интенсивной обработки или после ремонта. Ведение простого журнала технического обслуживания — что было сделано, когда это было сделано и что было обнаружено — может помочь вам выявить постепенную тенденцию до того, как она повлияет на производственный процесс, и во многих случаях такая информация ценнее, чем сам осмотр.
6. Когда технического обслуживания уже недостаточно
Техническое обслуживание помогает поддерживать первоначальную точность станка, но оно не может компенсировать это, если его настройки отличаются от текущих производственных потребностей. Если правильно обслуживаемый станок по-прежнему не может выполнять текущую задачу или обеспечивать требуемую точность обработки заготовки, то, по сути, вопрос заключается не в техническом обслуживании, а в модернизации оборудования. Это выбор, позволяющий определить фактическое расстояние между текущим состоянием станка и требованиями, как описано в нашей статье оЧто следует учесть, прежде чем принимать решение о модернизации существующего станка с ЧПУ. Техническое обслуживание и принятие решения.Поэтому модернизацию лучше рассматривать как два этапа одного и того же жизненного цикла оборудования, а не как отдельные темы: первый — техническое обслуживание — это способ защиты оборудования.точность машиныто, для чего он был создан, в то время как второе — решение о модернизации — относится к тому, что происходит после того, как точности уже недостаточно для выполнения задачи.
Заключение
Долговременная точность обработки зависит не только от первоначальной конструкции и сборки станка. Она также зависит от того, насколько регулярно обслуживаются направляющие, системы трансмиссии, шпиндели, инструмент и зажимные приспособления, чтобы сохранить первоначальные возможности. Для производителей, выполняющих крупные, ресурсоемкие операции обработки в течение длительных циклов, структурированный режим технического обслуживания, сочетающий в себе плановые работы, проверки состояния и периодическую проверку точности, является практичным способом защиты качества продукции на протяжении всего срока службы оборудования.
Если вы хотите обсудить методы технического обслуживания...вертикальный токарный станокИли же, чтобы оценить, соответствует ли ваше текущее оборудование производственным требованиям, свяжитесь с компанией Dalian Waji.